Tin tức ngành
Trang chủ / Tin tức / Tin tức ngành / Vật liệu rèn được chứng nhận ABS: Nhà máy đóng tàu cần gì trước khi đặt hàng các bộ phận hải hải
 Trang chủ / Tin tức / Tin tức ngành / Vật liệu rèn được chứng nhận ABS: Nhà máy đóng tàu cần gì trước khi đặt hàng các bộ phận hải hải
Tin tức ngành
Vật liệu rèn được chứng nhận ABS: Nhà máy đóng tàu cần gì trước khi đặt hàng các bộ phận hải hải
2026-10-16
Một nhà máy đóng tàu loại bỏ trục chân vịt giả trong quá trình kiểm tra đầu vào. Thành phần hóa học chính xác, kết quả độ bền kéo đạt và chứng chỉ nhà máy có vẻ đầy đủ. Điều còn thiếu là chữ ký của người khảo sát ABS trong hồ sơ kiểm tra, do đó trục không thể đi vào tàu đã được phân loại nếu không có sự nhượng bộ hoặc kiểm tra lại. Khoảng trống đó có thể kéo dài thêm ba đến năm tuần cho lịch trình đóng mới và bản thân việc rèn là hoàn toàn hợp lý.
Vật rèn được chứng nhận ABS không chỉ đơn giản là vật rèn có báo cáo thử nghiệm kèm theo. Chúng là các bộ phận được sản xuất theo thỏa thuận khảo sát với Cục Vận chuyển Hoa Kỳ, trong đó loại vật liệu, nhiệt độ thép, lộ trình rèn, phiếu kiểm tra, hồ sơ xử lý nhiệt và kích thước hoàn thiện được xác minh theo Quy tắc ABS về Vật liệu và Hàn. Chứng chỉ là bước cuối cùng trong chuỗi đó, không phải toàn bộ chuỗi đó.
Hướng dẫn này bao gồm những gì chứng chỉ xác nhận, những bộ phận rèn nào thường cần đến nó, các bước khảo sát phù hợp với lộ trình sản xuất thông thường như thế nào và các điểm lỗi gây ra nhiều lần làm lại nhất.
Chứng chỉ ABS về rèn thực sự xác nhận điều gì
ABS hoạt động ở hai cấp độ và việc nhầm lẫn chúng sẽ gây ra hầu hết sự chậm trễ. Đầu tiên là sự chấp thuận của nhà sản xuất, thông qua phê duyệt công trình hoặc đánh giá sản xuất xác nhận rằng nhà máy, cơ sở kiểm soát và kiểm tra quy trình phù hợp với phạm vi được cung cấp. Thứ hai là chứng nhận cho từng sản phẩm, trong đó người khảo sát xác minh rằng một hạng mục hoặc lô cụ thể đã được sản xuất theo cấp độ được chấp nhận, được kiểm tra theo yêu cầu và có thể truy nguyên theo nhiệt độ thép của nó.
Đối với trục, ABS công nhận các loại rèn từ Cấp 2 đến Cấp 5, với cường độ năng suất tăng lên và kiểm soát hóa học và xử lý nhiệt chặt chẽ hơn khi cấp độ tăng lên. Các bộ phận kết cấu và duy trì áp suất tuân theo các chương quy tắc riêng biệt. Cấp cao hơn không tự động tốt hơn: trục Cấp 5 yêu cầu kiểm soát lò chặt chẽ hơn và bất kỳ sai lệch nào trong hồ sơ xử lý nhiệt sẽ trở thành rủi ro chứng nhận trực tiếp.
| tài liệu | Phát hành bởi | Những gì nó xác nhận | Khoảng cách chung |
|---|---|---|---|
| Giấy chứng nhận kiểm tra nhà máy | Nhà máy thép hoặc thợ rèn | Kết quả hóa học và cơ học từ nhiệt thép | Bản thân nó không đáp ứng yêu cầu khảo sát ABS |
| Giấy chứng nhận tuân thủ | ABS | Loại vật liệu hoặc sản phẩm đáp ứng yêu cầu quy tắc | Không chứng minh được món đồ trong sân của bạn đã được thực hiện theo khảo sát |
| Đơn vị hoặc chứng chỉ kiểm tra | nhân viên khảo sát ABS | Một mặt hàng hoặc lô cụ thể, thử nghiệm được chứng kiến, truy xuất nguồn gốc số nhiệt | Chỉ có hiệu lực nếu người khảo sát thực sự chứng kiến các cuộc kiểm tra |
| Báo cáo kiểm tra không phá hủy | Nhà thầu phụ khảo sát | Kết quả siêu âm hoặc hạt từ tính | Quy trình phải được lớp chấp nhận và nhân sự được chứng nhận |
Những bộ phận rèn nào thường cần chứng nhận ABS
Trên tàu được phân loại, yêu cầu tuân theo chức năng. Các bộ phận mà hư hỏng sẽ gây ra tổn thất cho động cơ đẩy, hệ thống lái hoặc ranh giới áp suất là những bộ phận mà ABS mong đợi sẽ được khảo sát.
- Trục chân vịt, trục trung gian, trục ống đuôi và trục đẩy
- Trục bánh lái, trục bánh lái và các bộ phận mang bánh lái
- Khớp nối và rèn mặt bích tạo thành một phần của đường trục
- Bu lông hàng hải, đinh tán và đai ốc thủy lực dùng cho khớp nối và cụm bánh lái
- Bánh răng, bánh răng và trục cho hộp số truyền động chính
- Máy móc trên boong và các bộ phận neo đậu khi ký hiệu yêu cầu
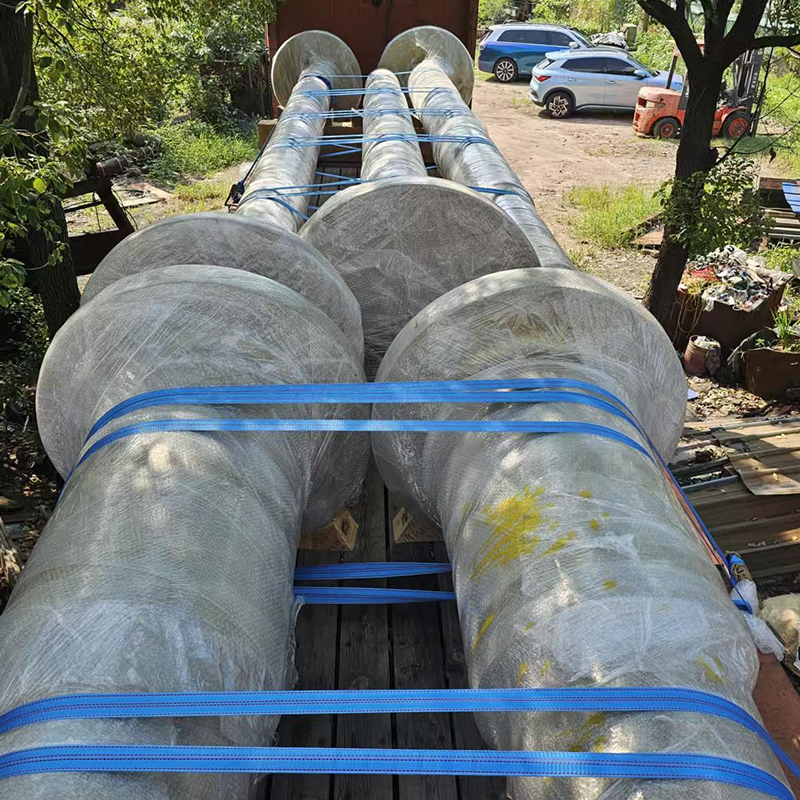 Rèn trục chân vịt cho tàu biển được phân loại Rèn trục chân vịt C45E cho hệ truyền động hàng hải quan trọng, có trọng lượng 10.500 kg và kích thước lớn; kiểm tra nhu cầu khảo sát trước khi đặt hàng. Xem sản phẩm →
Các bộ phận bên ngoài hệ thống đẩy và xích lái được xử lý khác nhau. Trục bơm hoặc rèn giá đỡ có thể không cần chứng nhận đơn vị nào cả hoặc chỉ cần chứng chỉ vật liệu, tùy thuộc vào ký hiệu cấp và trạng thái cờ. Hãy giải quyết câu hỏi đó trước khi đặt hàng chứ không phải sau khi quá trình rèn hoàn tất. Một cái nhìn rộng hơn về cùng một gia đình nằm trong tầm nhìn của chúng ta rèn máy móc tàu và cảng phạm vi.
Lộ trình khảo sát từ đơn đặt hàng đến giao hàng
Chứng nhận là một trình tự và mỗi bước sẽ nối tiếp nhau. Bỏ qua phía trước hiếm khi tiết kiệm thời gian.
- Kiểm tra quy tắc và xem xét bản vẽ: xác nhận ký hiệu cấp, cấp yêu cầu, lịch trình kiểm tra và mọi nhiệt độ thử nghiệm tác động trước khi bản vẽ được phát hành.
- Lựa chọn thép: mỗi loại nhiệt phải được truy nguyên và, nếu cần, được sản xuất bởi một công trình đã được phê duyệt. Điểm tương tự từ một nguồn không được phê duyệt không thể được khắc phục chỉ bằng cách kiểm tra.
- Rèn: tỷ lệ giảm, phạm vi nhiệt độ rèn và số lần gia nhiệt được ghi lại. Việc hàn sửa chữa không phải là quyết định của xưởng; nó cần được phê duyệt trước và thường phải xử lý nhiệt lặp lại.
- Xử lý nhiệt: chuẩn hóa hoặc làm nguội và ủ đến cấp độ, với biểu đồ lò, vị trí sạc và hồ sơ cặp nhiệt điện được lưu giữ trong gói chứng nhận.
- Phiếu kiểm tra: được lấy từ phần kéo dài quá trình rèn hoặc từ mẫu thử được rèn riêng biệt có cùng tỷ lệ giảm và xử lý nhiệt như bộ phận mà nó đại diện.
- Thử nghiệm có người chứng kiến: thử nghiệm độ bền kéo, va đập và độ cứng được thực hiện với sự có mặt của người khảo sát hoặc theo thỏa thuận giám sát đối với các công trình đã được phê duyệt.
- Kiểm tra và kiểm tra kích thước: kiểm tra siêu âm đến mức chấp nhận yêu cầu, kiểm tra hạt từ tính trên bề mặt hoàn thiện theo quy định và báo cáo kích thước so với bản vẽ đã được phê duyệt.
- Vấn đề về đánh dấu và chứng nhận: số nhiệt, cấp độ, nhận dạng bộ phận và tem khảo sát được áp dụng để truy xuất nguồn gốc được duy trì sau khi gia công và sơn.
Điểm kiểm tra Người mua nên khóa trước khi phát hành
Hầu hết các tranh chấp về việc rèn có chứng nhận ABS đều bắt nguồn từ các chi tiết đã được thỏa thuận quá muộn. Những mặt hàng này đáng được ghi vào đơn đặt hàng.
- So khớp điểm: điểm trên bản vẽ phải khớp với điểm được chấp nhận cho đơn đăng ký đó. Việc nâng cấp sẽ thay đổi các yêu cầu về tác động và kiểm soát lò.
- Kiểm tra vị trí của phiếu giảm giá: phiếu giảm giá thường đến từ sự kéo dài theo hướng của ứng suất làm việc chính, không phải từ phần thân của bộ phận.
- Phạm vi kiểm tra: kiểm tra độ bền kéo trên mỗi lần gia nhiệt, kiểm tra tác động ở nhiệt độ thiết kế và khảo sát độ cứng trên toàn bộ phần mà quy tắc yêu cầu.
- Mức độ kiểm tra và phạm vi kiểm tra: thống nhất trước kế hoạch quét, tiêu chuẩn tham chiếu và định dạng báo cáo hoặc bộ phận có thể cần kiểm tra lần thứ hai sau khi gia công thô.
- Chính sách sửa chữa: không sửa chữa mối hàn mà không được phê duyệt và không trộn lẫn các dấu hiệu bề mặt mà không có quy trình được ghi lại.
- Phụ cấp gia công: vì dung sai rèn và hoàn thiện là những thứ khác nhau. Để lại đủ lượng phôi để kiểm tra và gia công lần cuối mà không cắt dưới phần quy định.
- Bộ tài liệu: chứng chỉ, biểu đồ lò, báo cáo thử nghiệm, báo cáo kiểm tra và báo cáo kích thước, tất cả đều được tham chiếu chéo đến bản sửa đổi bản vẽ.
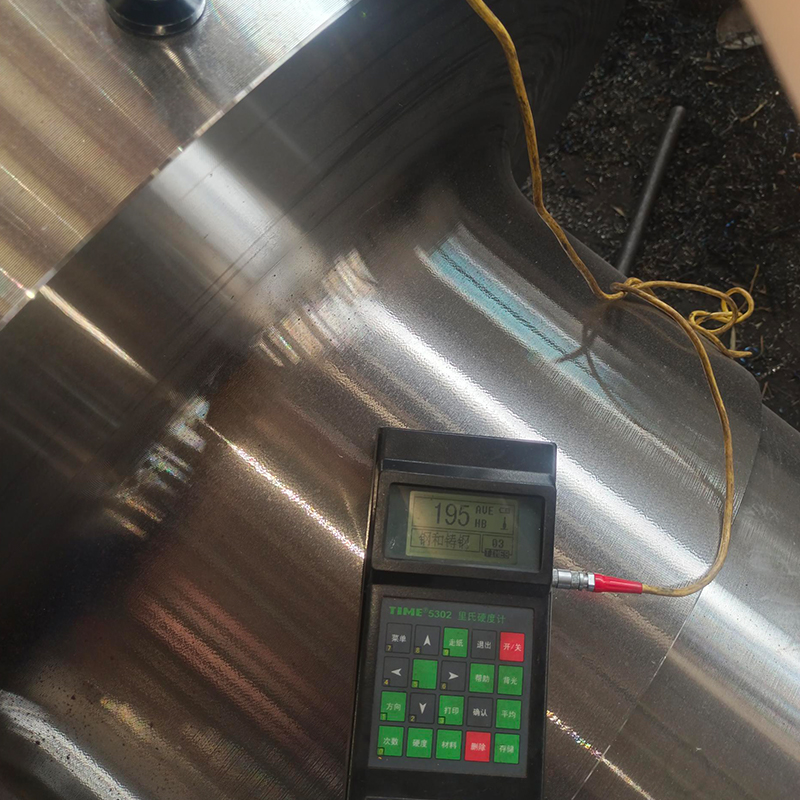 Rèn trục trung gian hàng hải bằng thép C45E Rèn trục trung gian C45E, 12.100 kg, được xử lý nhiệt và gia công chính xác; đồng ý sớm về hồ sơ xét nghiệm và điều trị trong đơn đặt hàng. Xem sản phẩm →
Hồ sơ xử lý nhiệt thường là phần yếu nhất trong hồ sơ nhà cung cấp. của chúng tôi tóm tắt những điều cơ bản về xử lý nhiệt kim loại giải thích những thông số mà người khảo sát sẽ muốn xem.
Tại sao hàng rèn được chứng nhận ABS bị từ chối hoặc bị trì hoãn
Trong thực tế, việc từ chối hiếm khi xảy ra do thử nghiệm độ bền kéo không thành công. Chúng đến từ những khoảng trống trong bằng chứng.
- Giấy chứng nhận bao gồm nhiệt thép nhưng không bao gồm từng hạng mục riêng lẻ, điều này phá vỡ khả năng truy xuất nguồn gốc của đơn vị.
- Phiếu thử nghiệm được rèn từ nhiệt độ khác hoặc được xử lý nhiệt khác với phần hoàn thiện.
- Độ cứng phân tán vượt quá giới hạn quy tắc, chỉ ra sự biến đổi không hoàn toàn trong quá trình làm nguội.
- Thử nghiệm tác động ở sai nhiệt độ hoặc sai hướng mẫu.
- Kiểm tra siêu âm được thực hiện trước khi xử lý nhiệt lần cuối, do đó kết quả không còn đại diện cho tình trạng được cung cấp.
- Thiếu biểu đồ lò hoặc bản ghi phí không thể liên kết bộ phận đó với một chu trình cụ thể.
- Việc sửa chữa mối hàn trái phép được phát hiện ở lần khảo sát cuối cùng.
- Việc đánh dấu bị mất trong quá trình gia công, không có cách nào để kết nối chi tiết đã hoàn thiện với giấy chứng nhận của nó.
Mỗi điều này đều rẻ tiền để ngăn chặn và tốn kém để sửa chữa. Sau khi trục được gia công xong, việc kiểm tra lại thường có nghĩa là loại bỏ vật liệu hoặc đàm phán nhượng bộ.
Thời gian thực hiện, chi phí và giá trị của tác phẩm được phê duyệt
Chứng nhận mang theo chi phí thực tế: tài liệu phiếu giảm giá bổ sung, sự tham gia của người khảo sát, kiểm tra bổ sung và khối lượng công việc lập tài liệu chạy song song với sản xuất. Đối với bài viết đầu tiên, bạn cần có thêm thời gian thực hiện từ một đến ba tuần. Đối với các đơn đặt hàng lặp lại được sản xuất theo sự sắp xếp công việc đã được phê duyệt, thời gian có thể rút ngắn xuống còn vài ngày vì việc kiểm tra chuyển sang cơ sở giám sát thay vì tham dự mọi cuộc kiểm tra.
Đòn bẩy tốt hơn là chọn một kẻ giả mạo kiểm soát toàn bộ chuỗi trong nội bộ. Mỗi quy trình được thầu phụ là một lần chuyển giao truy xuất nguồn gốc khác và một cơ hội khác để hồ sơ đến nơi không đầy đủ.
Tập đoàn ACE sản xuất các bộ phận rèn tại địa điểm rộng 55 mẫu Anh ở Giang Tô với không gian sản xuất có mái che rộng hơn 50.018 mét vuông, được đưa vào hoạt động vào tháng 11 năm 2025. Xưởng vận hành máy búa thủy lực điện 3 tấn, 5 tấn và 15 tấn và máy cán vòng thẳng đứng dài 1 mét và 1,5 mét, được hỗ trợ bởi lò đốt nóng bằng khí đốt, lò chịu xử lý nhiệt, bể làm nguội, thiết bị tôi cảm ứng và trung tâm gia công. Rèn, xử lý nhiệt, gia công, chế tạo hàn và phủ bề mặt nằm trong một hệ thống chất lượng, giúp giữ nguyên khả năng truy xuất nguồn gốc nhiệt từ đầu vào thép đến khi gửi đi.
 Bánh lái rèn cho hệ thống lái hàng hải Các vật rèn bánh lái hạng nặng bằng 316L, 45E và 40Cr, ví dụ 8.700 kg và D522 × 6002 mm, được cung cấp cho bản vẽ để đánh giá cấp lớp. Xem sản phẩm →
Trục, các bộ phận bánh lái, mặt bích và bu lông, phôi bánh răng và các bộ phận tùy chỉnh không đạt tiêu chuẩn được cung cấp cho bản vẽ, cùng với hồ sơ kiểm tra và xử lý được chuẩn bị để xem xét lớp. Khi ký hiệu, điểm và lịch kiểm tra được xác nhận ở giai đoạn báo giá, lộ trình chứng nhận sẽ trở nên có thể dự đoán được.
Việc rèn được chứng nhận ABS thành công hay thất bại ở khâu chuẩn bị chứ không phải ở chất lượng thép. Giải quyết điểm, phiếu kiểm tra, cấp độ kiểm tra và bộ tài liệu trước khi đổ đợt nhiệt đầu tiên và người khảo sát trở thành trạm kiểm soát trên tuyến đường đã lên kế hoạch thay vì chướng ngại vật ở cuối tuyến đường đó.


Tin tức
Hãy nhắn tin cho chúng tôi ngay bây giờ!
-
Thiết bị đầu cuối di động
-
Liên kết nhanh
Sản phẩm Về chúng tôi Thiết bị & Năng lực chất lượng Tin tức Liên hệ với chúng tôi -
Danh mục sản phẩm
Rèn năng lượng điện Máy rèn tàu và cảng Khai thác mỏ và luyện kim Máy rèn thực phẩm và thức ăn chăn nuôi Công nghiệp hóa dầu rèn Chế tạo hàn PHỤ TÙNG HOÀN THÀNH TÙY CHỈNH -
Liên hệ với chúng tôi
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: Số 21 Đường Jinfeng, Khu Phát triển Kinh tế, Quận Dafeng, Thành phố Diêm Thành, Giang Tô, Trung Quốc
Bản quyền © 2025 Yancheng ACE Machinery Co., Ltd. Đã đăng ký Bản quyền.
Nhà sản xuất rèn khuôn mở Trung Quốc
nhà cung cấp rèn chính xác tùy chỉnh